Inspección de entrada: Revisión de un envío de accesorios para líneas
La inspección de entrada de los componentes de línea es el momento en el que una orden de compra se convierte en inventario aceptado o en una reclamación documentada. Una gran parte de los accesorios que fallan al inicio de su vida útil no sufrieron ningún daño durante su uso. Llegaron con un recubrimiento ya dañado, una rosca aplastada por la horquilla de una carretilla elevadora, el cuerpo de una abrazadera fundido con un grado de material que nadie había pedido, o un “conjunto” ensamblado a partir de dos lotes de producción diferentes. Nada de eso aparece en el albarán de entrega, y nada de eso es visible una vez que los componentes quedan suspendidos sobre una carretera.
El objetivo de la inspección es más específico que el control de calidad general. Para cada artículo, debe generar una de tres decisiones —aceptar, retener o rechazar— respaldadas por mediciones y fotografías que un tercero pueda revisar meses después. A continuación se detalla qué se debe revisar en el muelle de recepción, en qué orden, con qué instrumento y cómo registrarlo. No se proporcionan valores de torque, límites de recubrimiento, cargas de prueba ni tamaños de muestra: esos datos provienen de las especificaciones de compra, el plano de montaje y la hoja de datos del fabricante para ese modelo.
La inspección de entrada no es lo mismo que la inspección de campo
Los compradores suelen considerar la “inspección” como una sola actividad y terminan con una lista de verificación que no se ajusta a ninguna de las tres etapas reales. La puerta de recepción consiste en verificar si lo que llegó coincide con lo que se ordenó y si es apto para ingresar al inventario —una comparación con la documentación y los planos, realizada con instrumentos, antes de almacenarlo—. El puerta de preinstalación En el almacén de la obra se pregunta si los artículos seleccionados para el trabajo de mañana están completos y si se corresponden con el conductor al que se les instalará. El puerta en servicio pregunta si una instalación ya montada se está deteriorando; es decir, se trata de una evaluación del estado con su propio método, que se aborda en inspección de los accesorios de las líneas aéreas, y no puede sustituir a los dos primeros.
La distinción es tanto comercial como técnica. Un defecto detectado en el muelle es un problema del proveedor, con un plazo para presentar reclamaciones. El mismo defecto detectado en el almacén de la planta es un problema de logística. Si se detecta en la línea de producción, se trata de una interrupción del servicio.
Establece las condiciones de aceptación antes de que llegue el primer palé
La inspección falla con mucha más frecuencia porque no hay nada que inspeccionar en contra de más que porque el inspector haya pasado algo por alto. El pedido y su anexo técnico deben dejar claro por escrito lo siguiente antes del envío:
- Dibujo y revisión. El número de pieza por sí solo no es suficiente; los perfiles de las ranuras, la geometría de las bisagras y la disposición de las chavetas se modifican sin cambiar el número base.
- Clase de material y recubrimiento para cada componente, incluidos los elementos de sujeción, que a menudo se subestiman porque se consideran materiales de consumo.
- Requisitos de marcado — qué debe estar grabado o estampado en la pieza y qué debe aparecer en la etiqueta de la caja.
- Documentación de pruebas que se envía junto con el cargamento, y si debe ser trazable por lote hasta los números de tratamiento térmico.
- Base de muestreo aplicado al momento de la recepción, y el número de aceptación de cada característica. Este es el campo que con mayor frecuencia se deja en blanco y el que determina si una disputa es una conversación o una negociación.
- Plazo para presentar reclamaciones y opciones de resolución — devolución, reparación, reemplazo o uso tal como está con un ajuste de precio.
Define también quién firma. Si el almacén firma el albarán de entrega sin realizar una revisión técnica, muchos contratos interpretan eso como una aceptación de la cantidad y del estado visible de la mercancía. Firma solo por la cantidad, indica que la inspección está pendiente y completa la aceptación técnica dentro del plazo establecido en el contrato.
Primero los documentos, luego el hardware
Revisa la documentación antes de cortar las cintas de embalaje. Un envío cuyos documentos no coincidan no debe descargarse en el inventario general, ya que se perdería la identidad del lote.
| Documento | Lo que tiene que demostrar | Si faltan o son inconsistentes |
|---|---|---|
| Lista de embalaje por caja | La cantidad, los números de pieza y la composición del juego coinciden con el pedido línea por línea | Contar e identificar físicamente antes de guardar el producto; retener las cajas afectadas |
| Certificado de materiales con números de lote | La aleación de acero, aluminio o cobre es la de la calidad solicitada, y a qué lote pertenece | Retener para verificar el material; sin los números de lote no se podrá rastrear el lote posteriormente |
| Registro de recubrimientos o galvanizados | El proceso y la clase aplicados cumplen con las especificaciones | Verificar mediante mediciones en muestras comparándolas con la clase solicitada |
| Informe de prueba específico del lote | Se llevó a cabo una verificación propia del proveedor sobre estos productos, no una prueba de tipo de un año anterior | Solicite un informe específico del lote; una prueba de tipo no describe el contenido de la caja |
| Planos de la revisión solicitada | Ambas partes miden la misma geometría | No comiences la inspección dimensional hasta que se haya confirmado la revisión por escrito |
| Especificaciones de empaque y marcado | La mercadería se empacó para el transporte y el almacenamiento que realmente se preveía | Revisa si hay daños causados por el transporte o humedad, y anótalos antes de firmar |
Verifica las fechas y los números de lote, así como el contenido. Un certificado con fecha posterior a la salida del envío, o que contenga un número de lote que no aparezca en ninguna caja, debe resolverse antes de la aceptación y no después de que se detecte un problema.
Identificación e integridad del conjunto
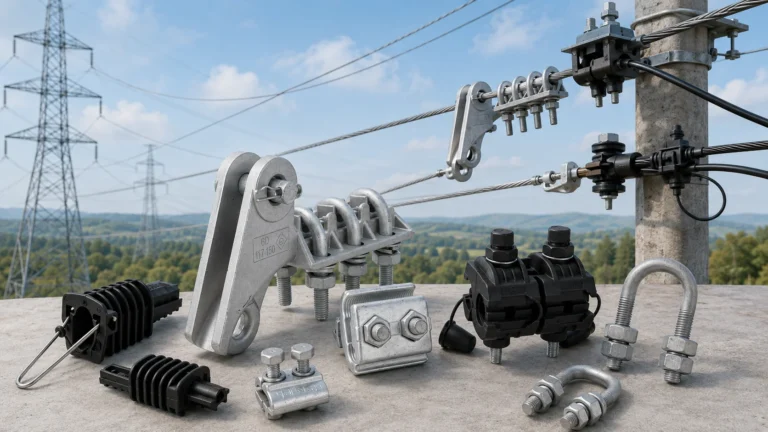
Los componentes de las líneas rara vez consisten en una sola pieza. Un conjunto de suspensión puede enviarse compuesto por el cuerpo, el amortiguador, el retén, el perno en U con tuercas y las varillas de refuerzo, a veces procedentes de diferentes lotes de producción; un conjunto de tensión, por el cuerpo, la cuña, el grillete y la chaveta; y un juego de tirantes, por la varilla, el cordón, el casquillo y el tensor. Si un componente se mezcla entre lotes o se envía incompleto, la cuadrilla se da cuenta una vez en la estructura, en altura y con viento.
Verifica tres cosas en orden: que cada etiqueta de la caja incluya el número de pieza y la descripción del pedido, no solo un código interno del proveedor; que las piezas tengan el marcado que exige la especificación, incluyendo el rango del conductor; y que los componentes del conjunto estén presentes en la proporción correcta y pertenezcan al mismo lote. El proceso de «embolsar y etiquetar» permite un rechazo parcial posterior sin tener que desechar todo el envío.
En el caso de las abrazaderas, el detalle que suele dar más problemas no es el número de modelo, sino el rango de conductores: dos abrazaderas pueden parecer idénticas y ser aptas para diámetros diferentes. Verifica el rango indicado en el cuerpo de la abrazadera para asegurarte de que coincida con el conductor que utiliza la línea, no con el de un archivo de proyecto anterior; la lógica de selección se encuentra en Cómo elegir una abrazadera de suspensión.
Recubrimiento y estado de la superficie
El galvanizado es la característica que los compradores evalúan con mayor seguridad y, al mismo tiempo, de manera más errónea. El color no es un criterio: un acabado moteado o opaco puede cumplir plenamente con las especificaciones, mientras que una apariencia plateada brillante puede ocultar un recubrimiento que es delgado en los bordes o que se ha adelgazado mecánicamente durante su manipulación.
Mida con un medidor magnético de espesor de recubrimiento en posiciones definidas: caras planas, superficies curvas, raíces de roscas —donde la especificación requiera cobertura— y bordes, que son los primeros en perder el recubrimiento. Tome varias lecturas por pieza en varias piezas y registre los valores según la clase indicada en la especificación de compra. Cuando el contrato especifique la masa del recubrimiento en lugar del espesor, el método de prueba será diferente.

| Observación | Lo que indica | Disposición típica |
|---|---|---|
| Zonas sin recubrimiento o oxidadas en las superficies, los bordes o las raíces de las roscas | Recubrimiento no formado, eliminado tras el galvanizado o dañado durante el embalaje | Retener; rechazar el lote si la exposición es estructural o se encuentra en una rosca |
| Depósitos de polvo blanco entre las piezas apiladas | Humedad atrapada durante el transporte: mancha por almacenamiento en condiciones húmedas, no un fallo del recubrimiento | Limpia, seca, vuelve a revisar; anótalo, porque el empaque se repetirá |
| Recubrimiento irregular o con goteos, recubrimiento que forma puentes sobre los orificios | Un drenaje deficiente durante el proceso de galvanizado puede obstaculizar el ensamblaje | En espera; se requiere una prueba de ajuste antes de la aceptación |
| Capa delgada en los bordes, flexible en las caras | Comportamiento normal de los bordes dentro de los límites, o un lote delgado, dependiendo de cuánto esté por debajo | Compáralas con el margen de borde indicado en las especificaciones; anota las lecturas |
| Acumulación de residuos que impide que una tuerca se deslice al girarla con la mano | Recubrimiento aplicado después de roscar sin volver a calar, o roscas dañadas | Rechazar o exigir que se vuelva a hacer; si se fuerza una tuerca, se dañan ambas piezas |
| Solo presenta rasguños en una de las caras de la caja | Daños ocasionados durante el transporte, no se trata de un defecto de fabricación | Retoque según las especificaciones, o reclamación contra el transportista |
Roscas, elementos de sujeción y piezas de acoplamiento
Los elementos de sujeción merecen su propio apartado: son los componentes más baratos del envío y los que tienen más probabilidades de ser sustituidos. Forma de rosca — Utiliza un medidor de ajuste, o al menos gira la tuerca de acoplamiento a mano a lo largo de toda su longitud. Si la tuerca se atasca en la tercera vuelta, significa que hay una rosca dañada o un exceso de recubrimiento, y ambas cosas las detecta un técnico de línea con una llave y sin repuestos. Revisa ambos extremos de los pernos en U, ya que el extremo cortado es donde comienza el daño.
Compromiso — Mide la longitud del perno y confirma que permita el acoplamiento completo de la tuerca, además del conjunto de arandelas y el espesor de sujeción que indica el plano. Los pernos cortos que solo alcanzan unas pocas roscas son un sustituto habitual y pasan desapercibidos en una caja cerrada.
Combinación de materiales — Confirma el grado y el recubrimiento, y luego revisa dos problemas. Los elementos de sujeción de acero inoxidable en cuerpos de acero inoxidable o aluminio pueden desgastarse y atascarse, y el lubricante que especifica el fabricante no es opcional. Cuando metales diferentes están en contacto permanente, el ensamblaje necesita una barrera o una combinación que el diseño ya tenga en cuenta; es por eso que un cuerpo de aluminio con herrajes galvanizados no se especifica de la misma manera que un ensamblaje totalmente de acero.
Piezas pequeñas — Cuenta los pasadores partidos, las arandelas, las arandelas elásticas y los pasadores de pivote; verifica que el diámetro y la longitud coincidan con los del plano y que los pasadores estén bien sujetos, no solo insertados. Una abrazadera que se abre en la línea de producción porque un pasador nunca se partió comenzó como un artículo que faltaba en una caja.
Verificación dimensional mediante muestreo
La inspección dimensional completa de cada pieza no es rentable en el caso de los productos de hardware de uso común, pero el muestreo debe planificarse y no improvisarse. Utilice los criterios acordados en el contrato, tome muestras de diferentes cajas en lugar de solo de la parte superior de un palé y registre los valores medidos reales. Un informe que diga “dimensiones correctas” tiene poco valor en caso de disputa; uno que especifique la dimensión, el instrumento, la muestra y la lectura constituye una prueba.
| Característica | Instrumento | Comparar con |
|---|---|---|
| Diámetro y perfil de la ranura del conductor | Calibre, medidores de radio, plantilla de perfil | Plano de instalación y gama de conductores del proyecto |
| Longitud total, grosor del cuerpo, apertura de la mandíbula | Calibre de vernier, medidor de profundidad | Plano de la revisión solicitada, con las tolerancias indicadas |
| Diámetro de los orificios y distancia entre centros | Calibres de pasador, medición de la distancia entre centros | Plano, además del paso de los pernos o tornillos al que debe ajustarse la pieza en el lugar de instalación |
| Distancia entre las patas del perno en U y longitud de la rosca | Calibre, desglose de la rosca | Dibujo, y la traviesa o soporte al que se sujeta |
| Rectitud después del galvanizado | Placa de referencia, regla, ensamblaje de prueba | Ajuste funcional: un cuerpo deformado no se puede corregir en el lugar |
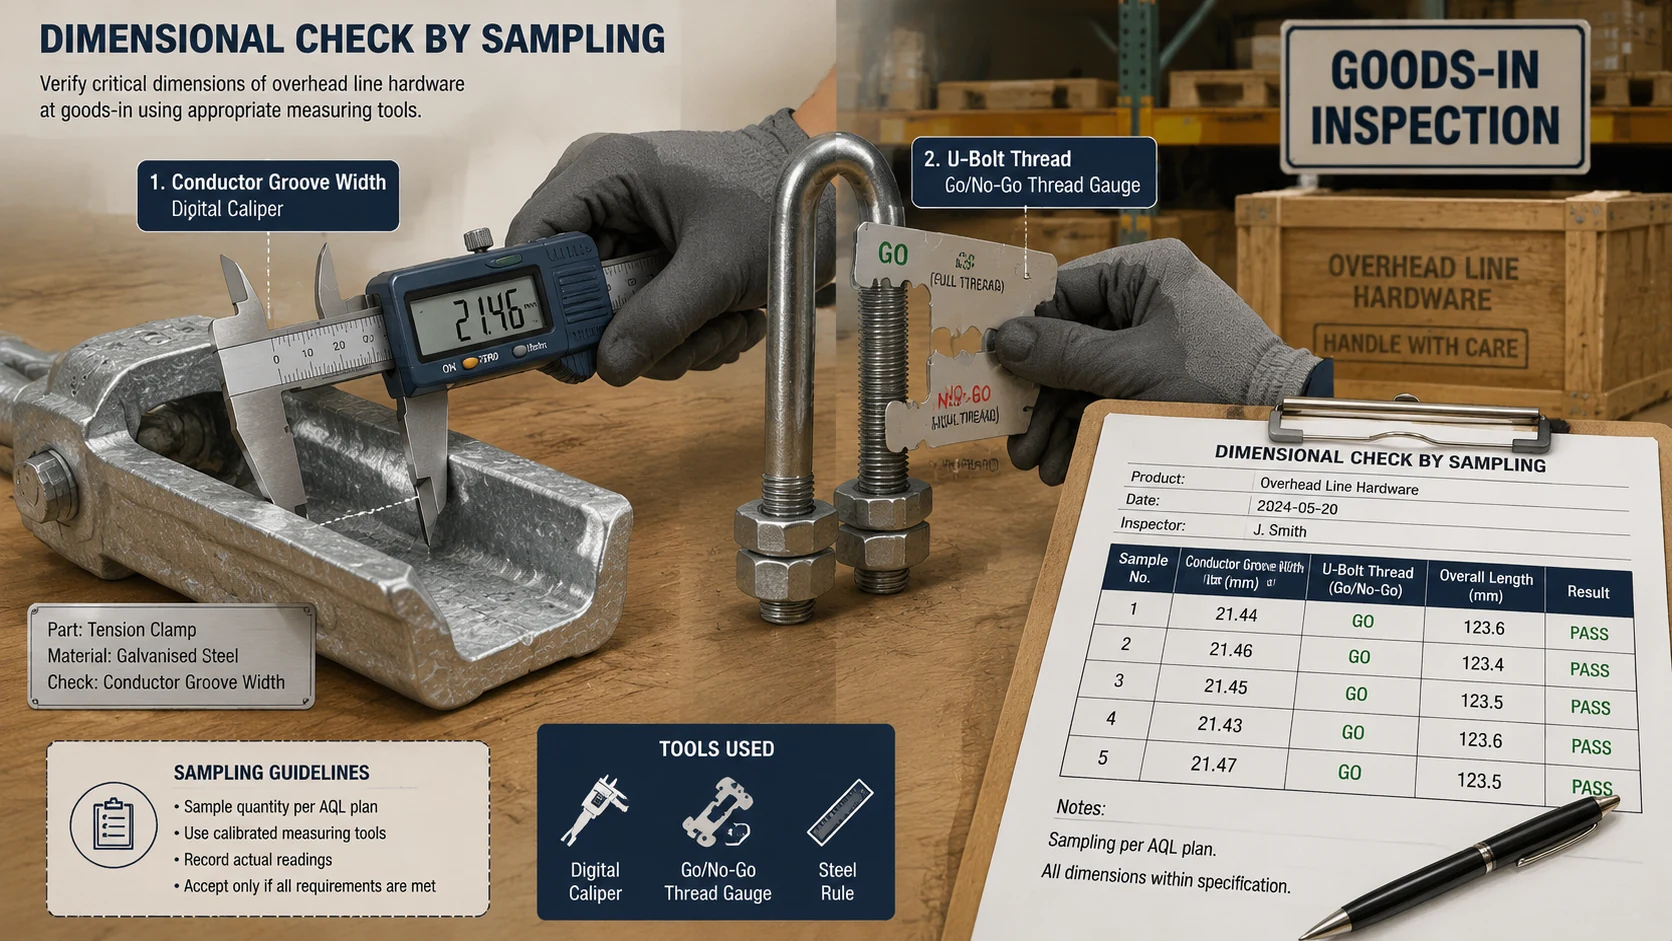
Hay dos verificaciones que suelen pasarse por alto con mayor frecuencia. La primera es cualquier elemento que se acople con el hardware que el comprador ya posee: el paso entre orificios de los terminales, el tamaño de los pernos y el espaciado entre los pernos de los travesaños. Una pieza que coincida con su propio plano, pero no con la instalación existente, sigue siendo inservible, y la culpa recae en la especificación. El segundo es la deformación causada por el galvanizado por inmersión en caliente: un cuerpo que esté recto antes del recubrimiento y se combe después de este no encajará. Realice un ensamblaje de prueba con una muestra de cada modelo antes de aceptar el lote.
Evidencia mecánica: certificados, pruebas de testigos, montaje de prueba
El rendimiento mecánico no se puede determinar con solo observar un accesorio: el comportamiento de sujeción y deslizamiento depende de la interacción entre la abrazadera, el amortiguador, las varillas de refuerzo y el conductor, por lo que se determina mediante pruebas. La orden debe indicar cuál de las tres opciones es la que se aplica. Documental — un informe específico para cada lote que haga referencia al modelo y al rango de conductores; lee qué se probó, ya que un informe correspondiente a un diámetro de conductor diferente demuestra que se probó la familia de productos, no esta configuración. Pruebas presenciadas — en la fábrica antes del envío o en un laboratorio independiente, y es ahí donde la inspección previa al envío justifica su costo en el caso de artículos de alto riesgo; Pruebas de resistencia de sujeción y deslizamiento de las abrazaderas de suspensión explica qué hace la prueba en el ensamblaje.
Montaje de prueba al recibir el producto — Coloca un juego completo en un recorte del conductor real, utilizando las herramientas y el orden de trabajo que seguirá el equipo. Esta es una prueba de ajuste y de integridad, nunca una prueba de resistencia, y detecta lo que las hojas de especificaciones dimensionales no captan: un amortiguador que no encaja, varillas de armadura con una longitud de trenzado incorrecta, una cuña que toca fondo antes de sujetarse, un orificio para chaveta que no se alinea. Para los conectores aislados, verifica si los dientes perforadores se adaptan al aislamiento del cable que se está utilizando, siguiendo Instalación de conectores de perforación de aislamiento.
Calidad del material y defectos internos
La sustitución de calidades es la que tiene la mecha más larga. Nada en el aspecto de un cuerpo de hierro maleable revela si fue fundido con la calidad especificada, y la consecuencia —un cuerpo agrietado tras unas cuantas temporadas de vibración— se manifiesta mucho después de que haya vencido el plazo para presentar reclamaciones.
Cuando la aplicación sea crítica para la seguridad, verifica el certificado en lugar de confiar en él. Los analizadores portátiles de aleaciones confirman la composición química de una muestra en cuestión de minutos; las pruebas de dureza indican el tratamiento térmico y si una pieza descrita como forjada lo es realmente. El corte destructivo revela la calidad de la fundición, ya que la porosidad, los cierres en frío y las cavidades por contracción se concentran en los cambios de sección y alrededor de los salientes —exactamente donde comienzan las grietas por servicio—.
Fíjate en las sustituciones que se repiten en esta familia. Aluminio puro presentado como aleación. Cuerpos de aluminio equipados con herrajes de acero de menor calidad. Terminales de aleación de cobre suministrados en latón, un material que se mecaniza fácilmente pero que conduce menos corriente. Uniones bimetálicas que dependen de un ajuste a presión donde el plano requiere una unión soldada o soldada con bronce —invisible desde el exterior, pero decisiva para que la unión resista los ciclos térmicos—. Cuando se trate del diseño de una unión, compara las opciones en Comparación de tipos de abrazaderas de tensión antes de aceptar a un sustituto.
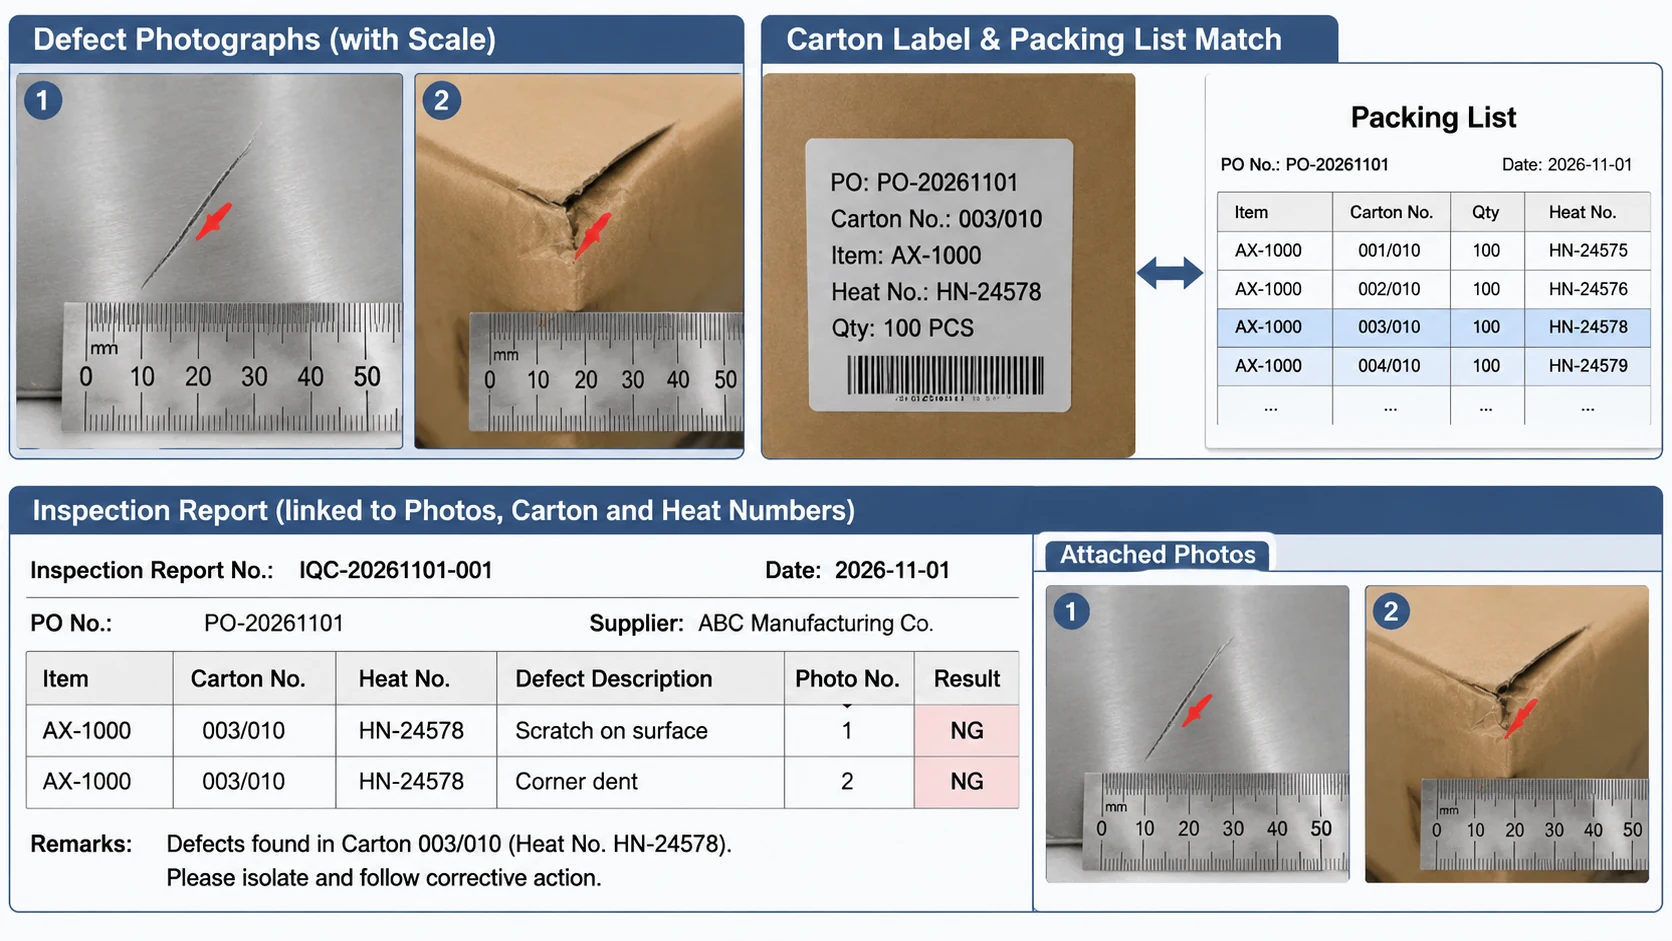
Registra ahora los números de calor frente a los números de caja. Una vez que se abren las cajas y se entregan las piezas a los equipos, ya no es posible recuperar esa correspondencia, y un problema con el material ya no podrá limitarse únicamente al lote afectado.
Cantidad, peso y faltas en la entrega
El pesaje y recuento deben servir como verificación cruzada, no como sustituto del recuento. Los recuentos por pieza pueden variar en artículos pequeños —arandelas, pasadores, pernos, conjuntos de varillas de refuerzo— y una discrepancia de peso en un palé completo es la señal más rápida de que falta algo o de que se utilizó un material sustituto. Pesa una cantidad conocida de cada lote y compárala con la masa calculada a partir del plano; una diferencia sistemática apunta a un error en el material o en la sección, no a un error de conteo.
Verifica que el embalaje se adapte a las condiciones de almacenamiento a las que se someterán los productos. Las cajas que se mantendrán al aire libre deben protegerse contra la humedad, mientras que las entregas destinadas exclusivamente al almacén no lo necesitan. Los juegos que se entregan por partes deben contar con un embalaje interno que mantenga cada juego unido. Además, confirma si se solicitó un margen de repuestos: un envío con exactamente la cantidad requerida no deja nada para reemplazar los artículos rechazados en esta etapa.
Archivo fotográfico y escrito
Una fotografía sin una referencia es casi inútil seis meses después. Utilice un patrón fijo para que dos inspectores generen evidencia comparable: un fotograma general por palé con las etiquetas legibles; un fotograma por cada etiqueta relevante para la reclamación, que muestre el número de pieza y el marcado de lote; un fotograma por cada defecto con una escala en la toma y el número de muestra en la pieza; un fotograma por cada medición cercana a un límite, que muestre la lectura. Vincula cada fotografía a una línea de informe, un número de caja y un número de lote.
El informe debe ser lo suficientemente breve como para que se pueda leer: orden, proveedor, factura, fecha de llegada, inspector; luego, una línea por número de pieza con la cantidad recibida, la cantidad inspeccionada, las características muestreadas con sus valores reales, los defectos y la disposición; y, por último, un resumen de las retenciones y los rechazos con el motivo y la acción solicitada.
Manejo de los casos de no conformidad
En el momento en que se confirma un defecto, los productos deben retirarse físicamente del área de inventario aceptable: ponerlos en cuarentena, etiquetarlos y suspender la entrega de ese lote. El error más común en todo el proceso es que un defecto se registre correctamente y, aun así, la pieza se instale porque el equipo la necesitaba y el repuesto aún no había llegado.
Luego, decide qué hacer con ello y anota el motivo. Regresar El reembolso o la sustitución son las opciones predeterminadas, siempre que el calendario lo permita. Reelaboración solo es aceptable cuando el método está definido y no pone en riesgo la pieza, y cualquier reajuste en las instalaciones del comprador debe acordarse por escrito, ya que implica una transferencia de responsabilidad. "Tal cual" Requiere una decisión de ingeniería documentada que confirme que la desviación no afecta el funcionamiento; es válida en el caso de una marca estética, pero nunca en el de una falla en el recubrimiento de una rosca o una dimensión que afecte el agarre. Chatarra cuando el costo del transporte de devolución supere el valor, pero regístralo: un patrón de lotes descartados es un indicador del desempeño del proveedor.
Presenta la reclamación dentro del plazo establecido en el contrato y describe el defecto en términos que permitan al proveedor tomar medidas: número de pieza, lote, característica, valor medido, valor requerido, cantidad afectada, fotografías. Decir “las piezas están defectuosas” da lugar a un reemplazo de las mismas piezas; mencionar la dimensión, la tolerancia y el lote da lugar a una acción correctiva. Si el defecto se repite en dos envíos, eleva el caso a una solicitud de acción correctiva, ya que ese patrón apunta a un problema de proceso en el origen.
Preguntas frecuentes
¿Qué porcentaje de un envío se debe inspeccionar al llegar?
No existe un porcentaje correcto, y cualquier cifra que se mencione sin hacer referencia al producto, al tamaño del lote y a las consecuencias de un fallo no es más que una suposición. Establece la base de muestreo en la orden, toma muestras de varias cajas en lugar de un solo palé, y aumenta el tamaño de la muestra en el caso de un nuevo proveedor, un nuevo modelo o una característica que haya fallado anteriormente. Revisa cada pieza para verificar su identificación y asegúrate de que esté completa, ya que es rápido y la falta de un componente detiene el trabajo de inmediato.
¿Puede la inspección visual sustituir a la medición del espesor del recubrimiento?
No. El recubrimiento puede estar muy por debajo de la clase especificada en una pieza que se vea normal, y un acabado irregular puede cumplir plenamente con los requisitos. La inspección visual sigue siendo necesaria porque permite detectar daños mecánicos, fallas en el recubrimiento, distorsiones y acumulación de material en las roscas, aspectos que ningún medidor puede detectar.
¿Qué pasa si el certificado no coincide con las marcas de la caja?
Retenga la mercadería y resuelva el problema antes de aceptarla. Un certificado con un número de lote diferente, un informe con fecha posterior al envío o una referencia de lote que no figure en ninguna caja indican que se ha perdido la trazabilidad, y la verificación de las dimensiones no la restablece. Solicite un juego de documentos corregidos que coincida con las cajas reales.
¿Es aceptable instalar una pieza que presente un pequeño defecto en el recubrimiento?
Depende de dónde se encuentre el defecto y de lo que permita la especificación, y la decisión corresponde al ingeniero a cargo, no a la tienda ni al equipo de trabajo. Una grieta en una rosca, una superficie de contacto o una sección estructural concentra la corrosión en el punto de mayor tensión y, por lo general, es inaceptable. Registra la decisión, sea cual sea, y nunca permitas que se tome en silencio en la estructura.
¿El hecho de que el proveedor cuente con su propio informe de inspección elimina la necesidad de realizar una inspección?
No. El informe del proveedor describe lo que este verificó; la inspección de entrada comprueba que las cajas se correspondan con dicho informe, y la verificación del comprador tiene un peso comercial porque se realiza sobre los productos que realmente se instalarán. Considera el informe como evidencia que debe conciliarse, no como un sustituto del muestreo.
La inspección de entrada es un trabajo poco glamoroso que determina si el resto de la cadena de calidad tiene con qué trabajar. Un envío verificado según criterios definidos, medido con instrumentos, fotografiado con referencias y documentado por escrito genera un inventario en el que los equipos pueden confiar y un historial de proveedor que mejora. Un envío que se aprueba basándose únicamente en el conteo de paletas produce lo contrario: un plazo para reclamaciones que ya ha vencido, una identificación de lote que ya no existe y un defecto descubierto en una etapa posterior. El procedimiento no tiene por qué ser largo. Debe establecerse antes de que lleguen las mercancías, aplicarse de la misma manera cada vez y estar respaldado por cifras en lugar de opiniones. En cuanto al hardware en sí — abrazaderas de tensión, abrazaderas de suspensión, conectores de perforación de aislamiento, y el más amplio juego de componentes para líneas aéreas — La puerta de recepción es el lugar donde la especificación o bien se cumple, o bien deja de tener importancia sin que nadie se dé cuenta.