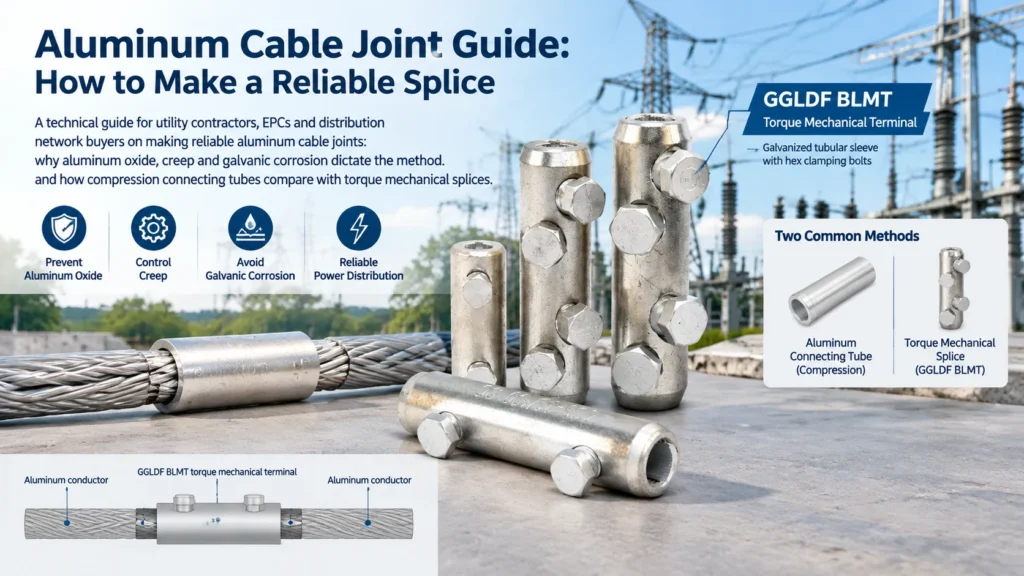
Guide sur les raccords de câbles en aluminium : comment réaliser une jonction fiable
Un raccord de câble en aluminium peut présenter des défaillances pour des raisons qui ne concerneraient jamais un raccord en cuivre. L’aluminium réagit avec l’air en quelques minutes pour former une couche d’oxyde qui agit comme un isolant ; il subit un fluage lent sous la pression continue des boulons ; et il se situe suffisamment loin du cuivre sur l’échelle galvanique pour se corroder lui-même au niveau de toute interface non protégée. Toutes les méthodes qui fonctionnent de manière fiable sur l'aluminium — tubes de compression, raccords mécaniques à couple contrôlé, transitions bimétalliques — sont conçues en tenant compte d'un ou plusieurs de ces trois faits. Si vous choisissez une méthode qui ne les prend pas en compte, le raccord aura l'air correct le jour de sa réalisation, mais présentera une surchauffe un an plus tard.
Ce guide explique ce qui distingue l'aluminium, les méthodes de raccordement adaptées à ce matériau, la marche à suivre étape par étape pour réaliser un raccord de câble en aluminium par compression, ainsi que les contrôles permettant de détecter un raccord défectueux avant qu'il ne provoque une panne.
Pourquoi les assemblages en aluminium nécessitent-ils une méthode spécifique ?
Les trois propriétés ci-dessous ne sont pas des détails insignifiants. Chacune d'entre elles exclut une technique qui est tout à fait acceptable sur le cuivre.
Le film d'oxyde se reforme en quelques minutes
L'oxyde d'aluminium est dur, résistant et non conducteur. Il commence à se former presque immédiatement sur une surface fraîchement brossée et atteint une épaisseur suffisante bien avant que l'équipe ne termine le joint. C'est la raison pour laquelle un raccord en aluminium ne peut pas reposer sur un simple contact métal contre métal : les surfaces de contact doivent soit être brisées mécaniquement, comme le fait un sertissage par compression, soit être protégées par un inhibiteur d'oxydation qui empêche l'air d'atteindre la face du raccord pendant toute la durée de vie de l'installation. C’est également la raison pour laquelle les conducteurs en aluminium sont brossés à la brosse métallique immédiatement avant l’assemblage et ne sont jamais laissés à l’air libre.
L'aluminium subit un fluage sous l'effet de la pression exercée par les boulons
L'aluminium se déforme lentement sous une charge de compression prolongée — ce phénomène est généralement appelé « fluage » ou « écoulement à froid ». Dans un assemblage boulonné, cela se traduit par une perte progressive de la force de serrage : le conducteur s'aplatit légèrement, l'assemblage se relâche, la pression de contact diminue et la résistance de contact augmente. Les cycles thermiques accélèrent ce processus, car l’aluminium se dilate et se contracte davantage que le cuivre ou l’acier auquel il est boulonné. Les raccords à compression contournent le fluage en déformant de manière permanente le tube autour du conducteur. Les raccords mécaniques doivent gérer ce phénomène de manière ciblée, grâce à une surface de serrage adéquate, à des ressorts ou à des rondelles Belleville dans les modèles les plus performants, ainsi qu’à un contrôle du couple prévu dans le programme d’entretien.
Corrosion galvanique à chaque interface avec le cuivre
Lorsque l'aluminium entre en contact avec le cuivre en présence d'humidité, les deux métaux forment une pile galvanique et c'est l'aluminium qui se corrode. Il s'agit du même problème que celui abordé dans notre comparaison entre cosses de câble en cuivre et en aluminium, et cela vaut tout autant pour les raccords que pour les bornes. La réponse admise est la même : ne jamais laisser les deux métaux entrer en contact direct. Utilisez un connecteur de transition bimétallique doté d’une interface cuivre-aluminium soudée par friction, ou veillez à ce que le raccord en aluminium soit entièrement en aluminium et effectuez la transition vers le cuivre au niveau de la borne de l’équipement.
Méthodes d'épissure des conducteurs en aluminium
Trois familles assurent la quasi-totalité des travaux de raccordement en aluminium sur les réseaux de distribution.
Raccords à compression avec tubes de raccordement en aluminium
Un raccord à compression utilise un tube en aluminium, souvent appelé « tube de raccordement » ou « tube de jonction », qui s'enfile sur les deux extrémités du conducteur avant d'être comprimé à l'aide d'une sertisseuse hydraulique ou mécanique. Le sertissage déforme le tube de manière permanente autour du conducteur, brisant les couches d’oxyde présentes sur les deux surfaces et forçant le métal nu à entrer en contact sous une pression suffisante pour créer un raccord soudé à froid et étanche au gaz. Comme ce raccord est étanche aux gaz, il résiste à la réoxydation et à la pénétration d’humidité — c’est pourquoi le sertissage par compression est la méthode par défaut pour les raccords permanents, y compris ceux destinés à être enterrés ou encapsulés.
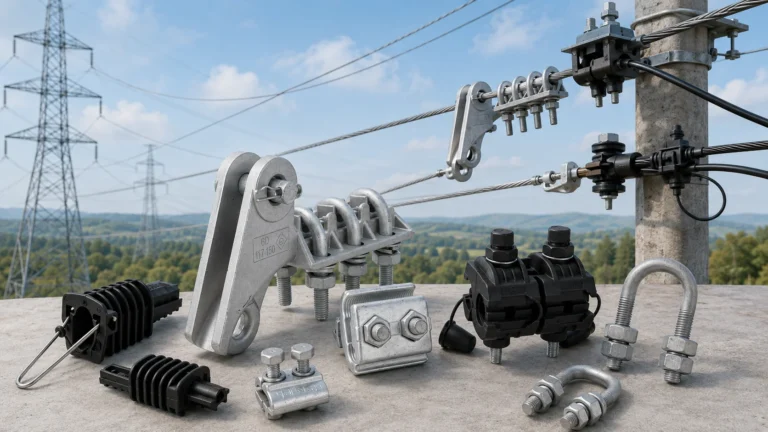
GGLDF’s Tube de raccordement en aluminium GL est utilisé pour l'épissure en ligne de conducteurs en aluminium dans les réseaux de distribution, et la gamme comprend un variante avec joint d'étanchéité pour les installations dans lesquelles le raccord doit être protégé contre la migration d'humidité le long du conducteur. Les deux types sont fournis par l'intermédiaire de la gamme de câbles de raccordement et de bornes.
Connecteurs mécaniques à épissure à couple contrôlé
Une épissure mécanique permet d'obtenir le même résultat sans avoir recours à une pince à sertir. Les extrémités des conducteurs sont insérées dans un manchon et serrées à l'aide de boulons hexagonaux serrés à un couple spécifié. Le manchon ne subit aucune déformation permanente en dehors des zones de serrage ; le raccord peut donc être ouvert, inspecté et resserré.
En ce qui concerne spécifiquement l’aluminium, la réussite ou l’échec de la méthode mécanique dépend entièrement du respect du couple de serrage. Un couple insuffisant entraîne une pression de contact trop faible, la couche d’oxyde n’est pas correctement éliminée aux points de contact et l’assemblage chauffe. Un serrage excessif écrase les brins et peut endommager le filetage du manchon. De nombreuses conceptions modernes utilisent des boulons à tête de cisaillement qui se cassent au couple de serrage prévu, ce qui remplace l’utilisation d’une clé dynamométrique par un indicateur visuel ; un simple boulon hexagonal, tel que celui utilisé sur les modèles GGLDF… Borne mécanique de couple BLMT, doit être serré à l'aide d'une clé jusqu'à la valeur indiquée par le fabricant.
Raccords de transition bimétalliques à la jonction entre le cuivre et l'aluminium
Lorsqu’un raccord doit réellement assurer la jonction entre deux matériaux différents — par exemple, un conducteur aérien en aluminium raccordé à une barre omnibus en cuivre —, la transition doit s’effectuer à l’intérieur d’un connecteur spécialement conçu à cet effet, doté d’une barrière cuivre-aluminium soudée par friction, plutôt qu’au niveau d’une surface boulonnée entre les deux métaux. Les connecteurs bimétalliques sont généralement spécifiés avec un côté en cuivre étamé, car ce revêtement réduit la corrosion et améliore le contact avec la surface d'accouplement.
Compression ou mécanique : comment choisir ?
| Aspect | Raccord à compression (tube en aluminium) | Raccord mécanique par couple |
|---|---|---|
| Comment se forme l'articulation ? | Une pince à sertir calibrée déforme de manière permanente le tube autour du conducteur | Des boulons hexagonaux ou à cisaillement maintiennent le conducteur à l'intérieur d'un manchon |
| Contrôle des oxydes | Le sertissage traverse la couche d'oxyde sur toute la longueur du canon ; le traitement anti-corrosion est appliqué en usine ou lors de l'assemblage. | Cela dépend du brossage métallique et de l'application d'un inhibiteur lors de la pose ; la pression exercée par les boulons ne déloge l'oxyde qu'au niveau des zones de contact. |
| Qualité du contact | Assemblage par soudage à froid et étanchéité aux gaz : la référence en matière de raccords permanents | Très efficace lorsqu'il est serré au couple correct, et vérifiable immédiatement |
| Outils nécessaires | Pince à sertir hydraulique ou à batterie avec matrices adaptées | Clé dynamométrique et clés hexagonales |
| Réversible | Non — le raccord est définitif | Oui — il est possible de l'ouvrir, de l'inspecter et de le resserrer |
| Maintenance | Aucun après l'installation | Il est recommandé de procéder à une vérification périodique du couple lorsque des vibrations ou d'importants cycles thermiques sont à prévoir. |
| Utilisation courante | Raccords de distribution permanents, raccords de dérivation, raccords encapsulés et enterrés | Réparations sur site, travaux de modernisation, espaces confinés, joints pouvant nécessiter une réouverture |
| Point à surveiller | La taille de la matrice et celle du tube doivent correspondre ; un sertissage incomplet est difficile à détecter | Un couple de serrage insuffisant est la cause principale de défaillance ; le manchon doit être rempli jusqu'à sa limite nominale. |
Comment réaliser un raccord à compression sur de l'aluminium
La procédure ci-dessous correspond à la méthode générale ; en cas de divergence par rapport au cahier des charges de votre projet, aux spécifications du fabricant du connecteur ou aux normes en vigueur, suivez les instructions les plus strictes.
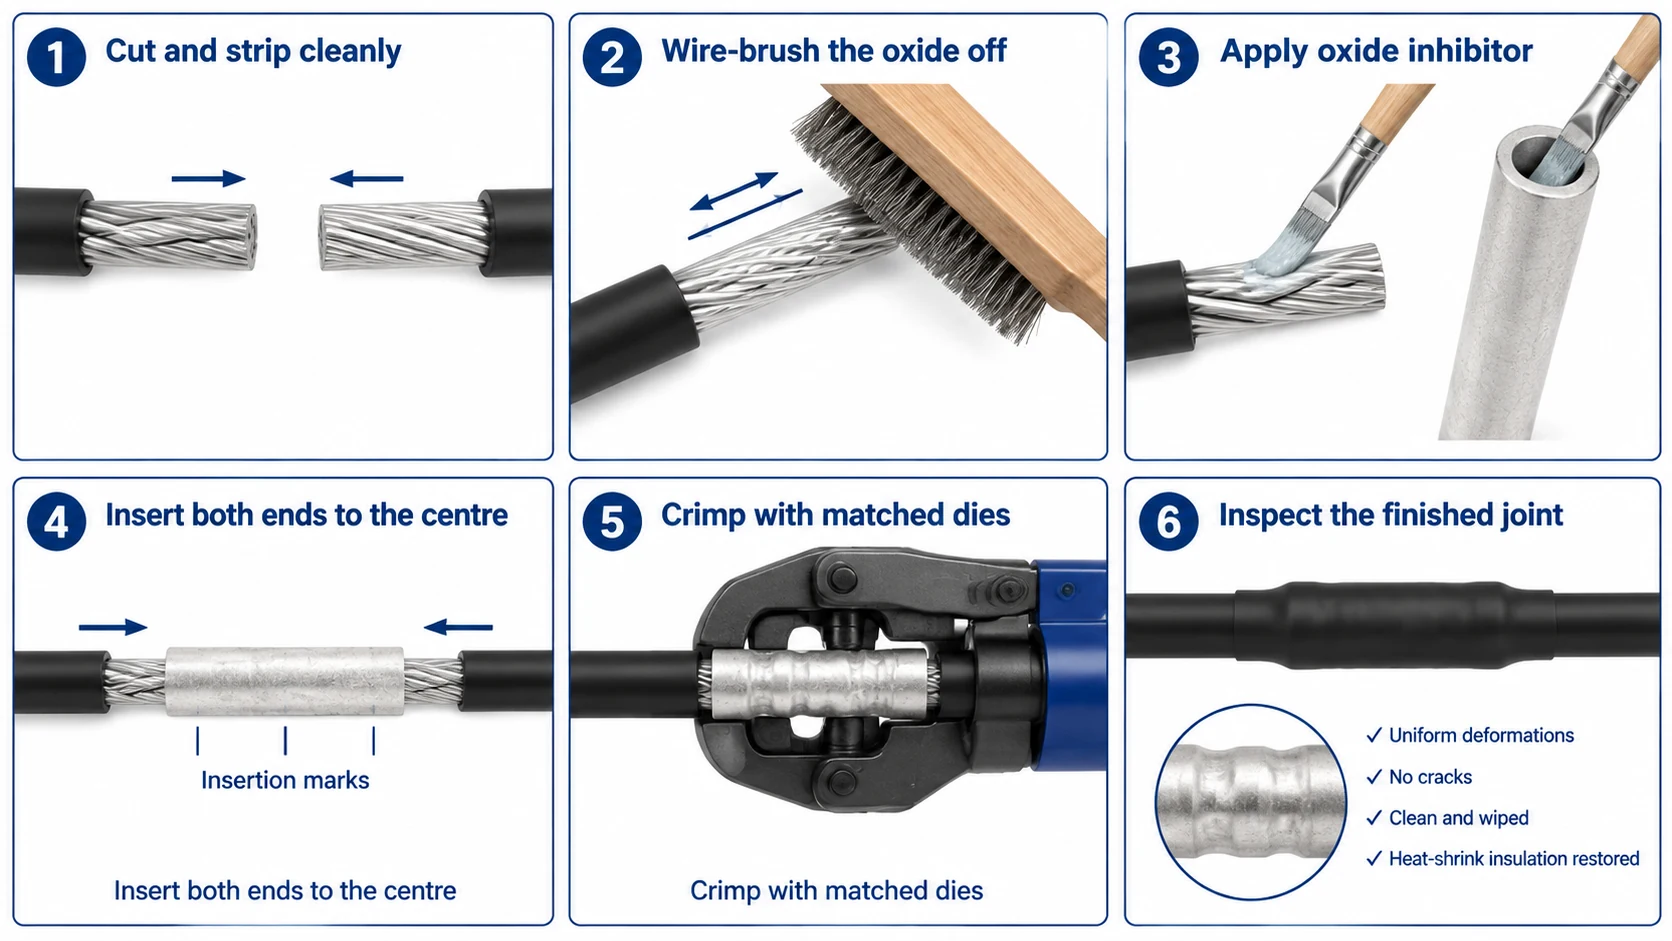
Étape par étape
- L'isoler et vérifier qu'il est bien mort. Mettez le circuit hors tension, vérifiez qu’il est bien hors tension, puis enfilez l’équipement de protection individuelle requis par vos procédures. Ne travaillez jamais sur un conducteur sous tension pour réaliser un raccordement.
- Coupez le conducteur proprement. Utilisez un coupe-câble adapté et effectuez une coupe nette. N'utilisez pas de scie à métaux et veillez à ce qu'aucun brin ne soit ébréché ou coupé.
- Coupez à la bonne longueur. La longueur dénudée doit dépasser légèrement l'extrémité du tube de chaque côté afin que l'isolation ne reste pas coincée à l'intérieur du raccord. Respectez les cotes indiquées par le fabricant du câble ou le fournisseur du connecteur plutôt que de vous fier à une estimation.
- Nettoyez le conducteur à l'aide d'une brosse. Nettoyez le conducteur à l'aide d'une brosse métallique jusqu'à ce qu'il soit brillant, et brossez également l'intérieur du tube. Ne touchez pas le métal brossé à mains nues.
- Appliquez immédiatement l'inhibiteur d'oxydation. Enduisez immédiatement le conducteur brossé et l'intérieur du tube avec le mastic de raccordement spécifié, avant que la couche d'oxyde n'ait le temps de se reformer. Si le métal perd son éclat avant l'assemblage, brossez-le et réappliquez le mastic.
- Insérez les deux extrémités vers le centre. Marquez au préalable la profondeur d'insertion afin que les deux conducteurs se rejoignent au milieu du tube. Ils doivent être insérés jusqu'au bout : un raccord où l'un des conducteurs ne va pas jusqu'au bout présente une surface de contact bien inférieure à celle prévue par la conception.
- Sélectionnez la matrice correspondante et serrez. Installez la matrice adaptée au diamètre du tube, puis effectuez l'ensemble des sertissages dans l'ordre indiqué sur le tube ou spécifié par le fabricant de l'outil. Réaliser des sertissages en nombre insuffisant, trop peu profonds ou décentrés est la cause la plus fréquente d'un raccord qui, bien qu'il passe le contrôle visuel, présente tout de même un risque de surchauffe.
- Vérifiez le raccord serti. Vérifiez que la déformation est uniforme le long du joint, qu’il n’y a pas de fissures dans le tube, qu’aucun brin ne dépasse du tube et que le tube n’a pas été déformé. Une norme d’acceptation couramment utilisée limite la courbure à environ 2% de la longueur du tube, mais vérifiez cette valeur par rapport au cahier des charges de votre projet.
- Essuyez l'excédent de pâte. Retirez l'excédent d'inhibiteur à l'extérieur du joint, puis remettez en place l'isolation et la barrière anti-humidité à l'aide du kit de raccordement ou du système thermorétractable prévu pour cette application. Un joint à compression est étanche au gaz ; le système d'isolation protège tout ce qui l'entoure.
Vérification du raccord après l'installation
Un raccord de câble en aluminium mérite d'être mesuré, et pas seulement examiné d'un coup d'œil. Il convient d'intégrer trois vérifications dans la notice d'intervention.
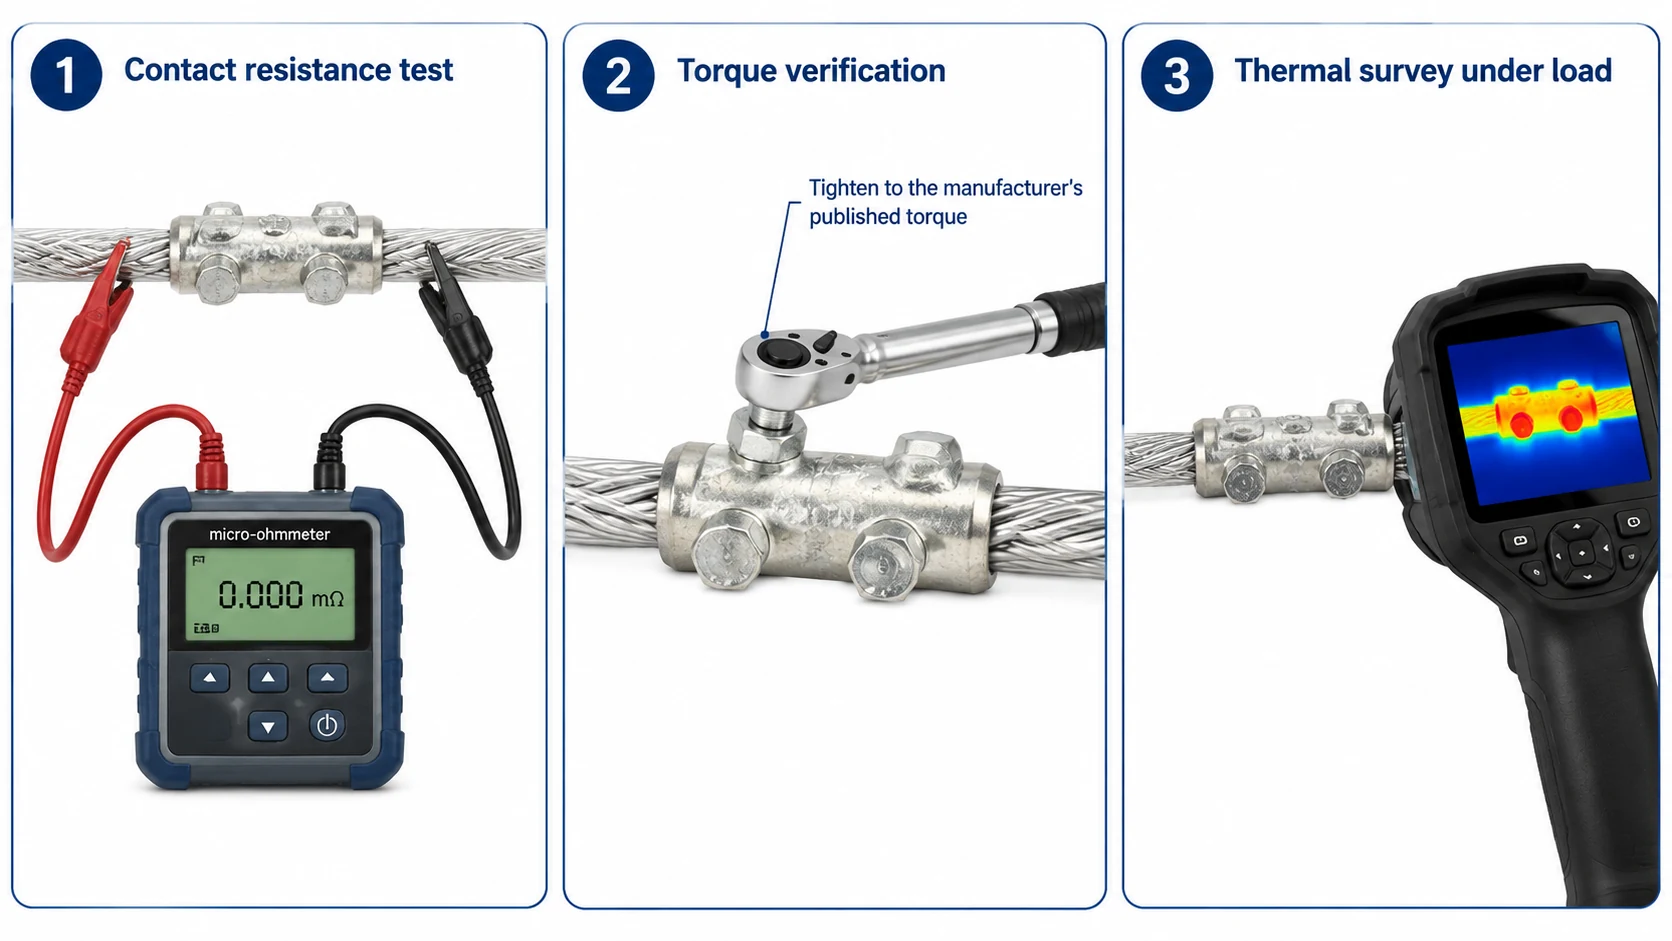
- Résistance de contact. Mesurez la résistance au niveau de la jonction à l'aide d'un micro-ohmmètre ou d'un ohmmètre à faible résistance, puis comparez la valeur obtenue à celle d'un tronçon de même longueur du même conducteur. En règle générale, la résistance de la jonction ne doit pas dépasser environ 1,1 fois la résistance du tronçon équivalent du conducteur ; vérifiez le critère exact dans le cahier des charges de votre projet.
- Vérification du couple. Sur les assemblages mécaniques, vérifiez que chaque boulon a été serré au couple indiqué et consignez les valeurs mesurées. Le couple de serrage est la seule preuve que l'assemblage a été réalisé correctement ; c'est également le contrôle qui doit être répété lors des opérations de maintenance.
- Étude thermique en charge. Une fois le circuit mis en service, une inspection par imagerie thermique du raccord sous charge permet de déterminer si la résistance de contact génère de la chaleur. C'est ce contrôle qui permet de détecter un raccord défectueux qui avait pourtant passé le test électrique avec succès par temps froid.
Où les raccords de câbles en aluminium présentent-ils des défaillances ?
- L'oxyde est laissé en place. Le conducteur a été brossé mais n'a pas été bloqué, ou bien il a été brossé puis laissé en place avant l'assemblage.
- Mauvais tube ou mauvaise matrice. Un tube dimensionné pour une section de conducteur différente, ou une matrice qui ne correspond pas au tube, donne un raccord d’aspect correct mais dont la pression n’est pas la bonne.
- N'est pas complètement inséré. Un conducteur s'arrête avant le centre du tube, ce qui réduit de moitié la longueur de contact effective.
- Sertissage incomplet. Trop peu de sertissages, ou des sertissages trop peu profonds ou mal placés par rapport aux positions indiquées.
- Boulons mécaniques serrés à un couple insuffisant. Le mode de rupture prédominant des raccords mécaniques, et la raison d'être des conceptions à couple contrôlé.
- Contact direct entre le cuivre et l'aluminium. Un assemblage réalisé entre ces deux métaux sans barrière bimétallique, dans un environnement où il y a de l'humidité.
- Migration de l'humidité le long du conducteur. L'eau qui s'infiltre dans un conducteur en aluminium à torons et qui pénètre dans le raccord — c'est le problème auquel remédient les conceptions à joint d'étanchéité et encapsulées.
- Ne pas resserrer dans un environnement soumis à des vibrations. Un raccord mécanique sur une structure soumise à des vibrations ou à d'importants cycles thermiques, qui n'est jamais vérifié par la suite.
Foire aux questions
Pourquoi ne puis-je pas simplement torsader deux conducteurs en aluminium ensemble ?
Les raccords torsadés nécessitent un contact métal contre métal parfait, ce que l'aluminium ne permet pas. Le film d'oxyde se reforme immédiatement et continue de s'épaissir, la résistance de contact augmente et le raccord s'échauffe. Les raccords torsadés en aluminium présentent également une faible résistance mécanique et se desserrent sous l'effet des cycles thermiques. Utilisez un tube de compression ou un raccord mécanique.
Quelle est la différence entre un tube de raccordement et une cosse de câble ?
Un tube de raccordement permet de réaliser une jonction en ligne entre deux extrémités de conducteur ; cette jonction se situe au milieu du tronçon. Une cosse de câble sert à raccorder l'extrémité d'un conducteur à un équipement ; la connexion s'effectue ainsi à l'aide d'une cosse à boulonner. Ces deux éléments relèvent de la même famille de normes, mais répondent à des besoins différents ; le processus de sertissage lui-même est décrit dans notre Guide de sertissage des cosses de câble.
Un raccord à compression peut-il être réutilisé ?
Non. Le sertissage déforme définitivement le tuyau ; il faut donc découper le raccord et le refaire. Si vous prévoyez de rouvrir l'installation — à des fins de test, de reconfiguration ou d'alimentation temporaire —, utilisez plutôt un raccord mécanique à couple.
Une jonction mécanique est-elle aussi efficace qu'un raccord à compression ?
Lorsqu’elle est correctement serrée, une jonction mécanique moderne permet d’obtenir une connexion stable et à faible résistance sur l’aluminium ; elle peut en outre être vérifiée et resserrée en cours d’exploitation, ce qui n’est pas le cas d’une connexion par sertissage. La compression conserve toutefois son avantage dans les installations permanentes, à courant élevé et encapsulées, car la jonction est soudée à froid et étanche au gaz. Le choix de la solution la plus appropriée dépend généralement de la nécessité ou non de démonter le raccord à l'avenir.
Quelle norme s'applique aux raccords de câbles en aluminium ?
Les connecteurs de ce type sont généralement conformes à la norme CEI 61238-1 pour les connecteurs à compression et mécaniques destinés aux câbles d'alimentation, et à la norme ANSI C119.4 pour les connecteurs utilisés entre des conducteurs aluminium-aluminium ou aluminium-cuivre. Les cahiers des charges des projets intègrent souvent des exigences spécifiques aux réseaux locaux. Lors de l'achat, il est important de vérifier que les certificats d'essai mentionnent bien le connecteur et la combinaison de conducteurs que vous installez réellement, et pas seulement la gamme de produits.
Les joints en aluminium nécessitent-ils un entretien ?
Ce n'est pas le cas des assemblages par compression. En revanche, pour les assemblages mécaniques, la pratique courante consiste à revérifier le couple de serrage des boulons à intervalles réguliers, et plus fréquemment lorsque l'assemblage est exposé à des vibrations ou à d'importantes variations de température, car les cycles thermiques et le fluage contribuent tous deux à réduire la force de serrage au fil du temps.
Spécification des raccords et connecteurs en aluminium
Un raccord de câble en aluminium est l’un des rares cas, dans le domaine des travaux électriques, où une petite erreur de spécification peut entraîner un raccord sous tension plutôt qu’une défaillance manifeste ; c’est pourquoi il est préférable, lors d’un échange avec un fournisseur, de se concentrer sur les caractéristiques du conducteur plutôt que sur le prix unitaire. Indiquez le matériau, la section et la classe du conducteur, le type de raccord que vous comptez utiliser, l’environnement dans lequel le raccord sera installé, et précisez si celui-ci devra un jour être rouvert.
GGLDF fabrique des tubes de raccordement en aluminium, des raccords de transition bimétalliques et des bornes mécaniques à couple pour les réseaux de distribution, ainsi que les tubes et bornes en cuivre utilisés du côté cuivre de ces mêmes projets. Indiquez à notre équipe ce que vous souhaitez raccorder et à quel endroit, et nous vous confirmerons le raccord adapté ainsi que l’outillage nécessaire — contactez notre équipe technico-commerciale.